
A keményfém por a csendes igásló a modern ipar legkeményebb, leghosszabb élettartamú alkatrészei mögött. A bányászati fúrószárra ragasztott volfrám-karbid szemcséktől a króm-karbid rétegig, amely a papírgyári hengert éveken át működésben tartja, ezek a porok eldöntik, hogy a felület mennyire ellenáll a kopásnak, eróziónak és hőnek.
Ebben az útmutatóban megosztjuk, mik is valójában a keményfém porok, hogyan állítják elő őket, miben különböznek a főbb családok, és mit kell ellenőrizni, mielőtt meghatározna egyet. Az alábbi megjegyzések a Jiangsu Crystal Additive Manufacturing Co., Ltd. napi munkájából származnak, ahol ötvözet- és keményfémporokat gyártunk, és bevonatként is alkalmazzuk a vásárlói alkatrészeken.
Mi az a karbid por?
Karbid por a karbidvegyület finom eloszlású formája, ami azt jelenti, hogy a szén kémiailag fémmel van kombinálva. A fémtárs határozza meg a por személyiségét, ezért a család inkább széles, mint egyedülálló:
- A volfrámkarbid (WC) a legismertebb és a legkeményebb keményfém, amelyet mindenhol használnak, ahol meg kell állítani az erős kopást.
- A titán-karbid (TiC) nagy keménységet biztosít alacsonyabb sűrűség mellett, és gyakran megtalálható a cermet vágólapkákban és acélkötésű szerszámokban.
- A króm-karbid (Cr3C2) egy kis keménységet biztosít az oxidációval és a forró korrózióval szembeni kiváló ellenállásért.
- A vanádium-, nióbium- és tantál-karbidok kisebb mennyiségben jelennek meg szemcsenövekedés-gátlóként keményfémekben és szerszámacélokban.
- A bór-karbid és a szilícium-karbid olyan réseket szolgál ki, ahol a rendkívül nagy keménység vagy a kis tömeg fontosabb, mint a szívósság.
Egy pont, ami valódi zavart okoz a beszerzésben: a keményfém por nem cementált karbid. A cementált keményfém a kész keményfém, amelyet a por fém kötőanyaggal, például kobalttal vagy nikkellel történő összepréselése és szinterezése után kapunk. A por a nyersanyag; a szinterezett betét a termék. Tartsa szem előtt ezt a különbséget, és a specifikációs beszélgetések sokkal könnyebbé válnak.
Hogyan készül a keményfém por
Karbotermikus redukció és közvetlen reakció
A volfrámkarbid esetében a klasszikus módszer a koromhoz kevert volfrám-trioxiddal kezdődik, és kemencében nagyjából 1400-2000 Celsius-fokra hevítik. A szén szén-monoxidként veszi el az oxigént, és ami megmarad, az a volfrám-karbid. A folyamat hőmérséklete, a szén aránya és a tartózkodási idő dönti el, hogy finom monokristályos WC-t vagy a WC és W2C keményebb eutektikus keverékét, úgynevezett olvasztott karbidot választja.
Marás, osztályozás és agglomeráció
Az elreagált pogácsát ezután összetörik, megőrlik és osztályozzák. A sugármarás és a golyós marás csökkenti a szemcseméretet, míg a levegős osztályozás és a szitálás felhasználható minőségekre csökkenti az eloszlást. Termikus permetezéshez és lézeres burkoláshoz a porokat gyakran porlasztva szárítják gömb alakú agglomerátumokká, majd szinterezik, ami jó folyóképességet és kiszámítható olvadási viselkedést biztosít. A plazma szferoidizálás egy lépéssel tovább megy, és sima, teljesen sűrű gömböket állít elő a poradagolók számára, amelyek a legszorosabb áramlási jellemzőket követelik meg.
Amit minden tételnél ellenőrizünk
- Lézer diffrakcióval mért részecskeméret-eloszlás, nem csak szitatartomány.
- Összes szén-, szabad szén- és oxigéntartalom, mivel az oxigén a bevonat tapadásának ellensége.
- XRF és ICP kémiai összetétele, beleértve a korróziós viselkedést befolyásoló nyomelemeket.
- Látszólagos sűrűség, csapsűrűség és Hall áramlási sebesség az adagolási konzisztencia érdekében.
- Fázis és mikrostruktúra a mikroszkóp alatt, a WC-W2C arány megerősítésére.
A tételek közötti stabilitás az, ami elválasztja a szállítót a forrástól. Ha egy bevonatsoron hónapokig ugyanazok a paraméterek futnak, a részecskeméret vagy az oxigénszint eltolódása porozitásként vagy idő előtti kopásként jelenik meg, jóval azelőtt, hogy a tanúsítványon megjelenne.
A fő keményfémpor-családok egy pillantásra
Az alábbi táblázat összefoglalja azokat a családokat, amelyeket leggyakrabban látunk kopás, korrózió és magas hőmérsékletű munkák során. A keménységi értékek a karbid fázis tipikus mikrokeménységi tartományai, és a minőségtől, a tisztaságtól és a mérési módszertől függően változnak.
| Család | Tipikus keménység (HV) | Kiemelkedő tulajdonság | Közös használat |
|---|---|---|---|
| Monokristályos WC | 1800-2400 | Tömbös, éles szemcsék nagy szívóssággal | Vágószerszámok, kopólemezek, fúróbetétek |
| Biztosított WC / W2C | 2500-3000 | A legkeményebb volfrám-karbid, kiváló kopásállóság | Kemény felületű, HVOF bevonatok bányászati és szivattyúalkatrészeken |
| Titán-karbid (TiC) | 2800-3200 | Nagyon kemény, alacsony sűrűségű, kémiailag stabil | Cermet betétek, acél kötésű szerszámok |
| Króm-karbid (Cr3C2) | 1300-1800 | Kiváló oxidációállóság magas hőmérsékleten | Tömítések, kazáncsövek, melegszelvényes bevonatok |
| Nikkel-volfrám-karbid keverékek | Mátrix 400-700 | Kemény részecskék kemény, korrózióálló mátrixban | Szelepek, szivattyú hüvelyek, hidraulikus rudak |
| Bór-karbid (B4C) | 2900-3800 | Extrém keménység nagyon alacsony sűrűséggel | Fúvókák, robbantó berendezések, árnyékolás |
Ha egyetlen keményfém nem elég, a kompozit porok kemény fázisokat fémes mátrixszal kombinálnak, így a bevonat ütést és kopást egyaránt képes viselni. Ez a kombináció az oka annak, hogy sok ügyfelünk a tiszta keményfémről a kompozit minőségre tér át, miután az alkalmazásuk mind csúszási kopással, mind lökésterheléssel jár.
 Keményfém kompozit por A keményfém kompozit porunk egy nagy teljesítményű ipari anyag, amely különféle keményfémeket kombinál. Rendkívül nagy keménységgel, kopásállósággal és kiváló... Termék megtekintése →
A megfelelő keményfém por kiválasztása
A specifikációs lapok általában hasonlítanak egymásra, de a kis eltérések drámaian megváltoztatják az élettartamot. Ezek a változók a legfontosabbak a gyakorlatban:
- Részecskeméret-eloszlás. A HVOF és a plazmarendszerek általában -45 15 mikron vágást futtatnak, míg a plazma transzfer ív és lézeres burkolatok a durvább frakciókat részesítik előnyben, amelyek simán betáplálódnak és hatékonyan rakódnak le.
- Morfológia. A szögletes, zúzott porok jól beágyazódnak és gazdaságosak; a gömb alakú, agglomerált és szinterezett porok jobban folynak, és sűrűbb, egyenletesebb bevonatot képeznek.
- Kémia és fázisegyensúly. Az összes szén, a szabad szén és a WC-W2C arány meghatározza a keménységet és a törékeny repedés kockázatát is.
- Oxigéntartalom és tisztaság. Az alacsony oxigéntartalom védi a tapadást és csökkenti a porozitást; a nem kívánt fémnyomok tönkretehetik a korróziós teljesítményt kémiai környezetben.
- Mátrix vagy kötőanyag tartalom. A keményebb nikkel- vagy kobaltmátrix feláldoz egy kis keménységet az ütésállóság és a kemény részecskék közötti korrózióvédelem érdekében.
- Konzisztencia az idő múlásával. Egy nagy adag keveset jelent. Kérdezd meg, hogy a beszállító hogyan szabályozza az elosztást és a kémiát a gyártási folyamatok során.
Ha részletesebb összehasonlítást szeretne kapni a minőségekről és a gyártási útvonalakról, olvassa el cikkünket a keményfém por típusok és specifikációk lépésről lépésre végigjárja a kiválasztási logikát.
Ahol a keményfémpor működik
A hőpermet a legnagyobb mennyiségben alkalmazott alkalmazás. A nagy sebességű oxi-üzemanyag- és plazmapermetezés a keményfém port sűrű, jól kötött bevonattá alakítja a szivattyú járókerekein, a tolózár-ülékeken, a tömítőgyűrűkön és a papír- vagy fóliagörgőkön. A lézeres burkolat és a plazma-átvitelű ívkeményítés hasonlót tesz a kohászati kötésekkel, ami gyakran a jobb válasz erős ütésnek kitett alkatrészek esetén.
A külső bevonatoknál a keményfémpor a kiindulási pont a vágólapkák, fúrószárak, bányászati csákányok, kopólemezek és olyan gépalkatrészek hosszú listája számára, ahol a kopás egyszerűen nem tolerálható. A mezőgazdaság, a cement, az acél, az olaj és a gáz, valamint az energiatermelés mind rá van utalva, általában anélkül, hogy az üzemeltetők valaha is látnák magát a port.
 Volfrámkarbid hősugárzó por A kompozit keményfém ötvözeteket úgy tervezték, hogy megfeleljenek a meglehetősen furcsa munkakörülmények kihívásainak. Legyen szó magas hőmérsékletű gázerózióról, erős kőkopásról vagy olvadásról... Termék megtekintése →
A púdertől a kész kopóalkatrészig
A saját bevonatüzletet is üzemeltető gyártóval való együttműködés egyik előnye a folytonosság. Ugyanaz a csapat, amely a részecskeméretet és a kémiát ellenőrzi, tanácsot tud adni a leválasztási folyamatról, majd leszállítja a kész alkatrészt. Bevonatolási szolgáltatásaink kiterjednek a lézeres burkolatra, az oxiacetilén spray-hegesztésre, a plazma kerámia bevonásra, a plazmaburkolatra és a szuperszonikus szórásra, ami azt jelenti, hogy az ajánlás nem az értékesítési katalógus, hanem a szolgáltatási feltételeket követi.
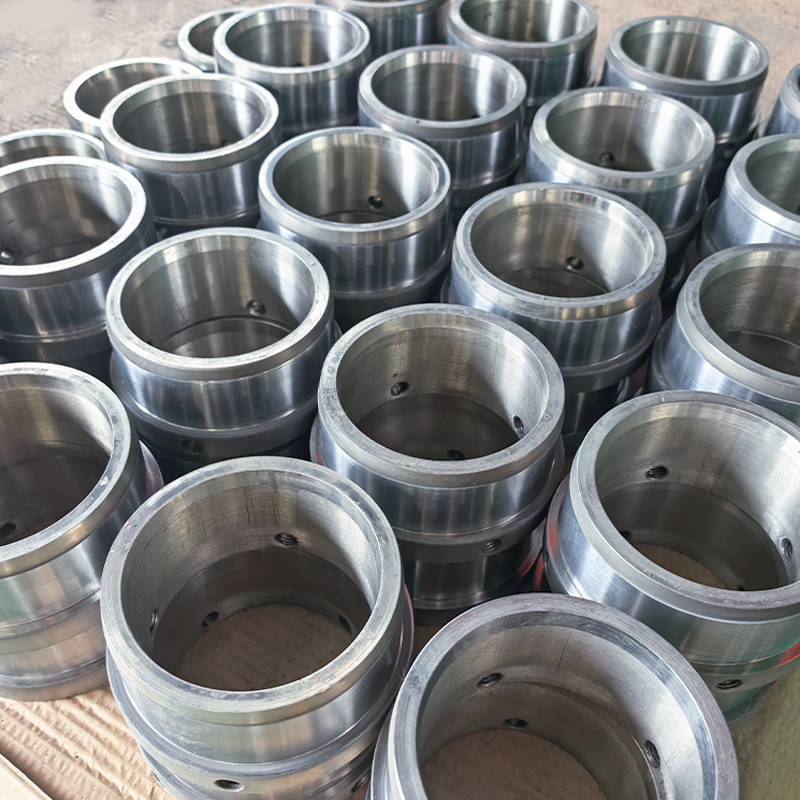
Ez a lánc testreszabott kopó alkatrészekben végződik: görgők, tengelyek, hüvelyek, perselyek, dugattyúk és rajzra épített csavarelemek. A turbinarétegű görgők, a tükörgörgők, a lamináris áramlási görgők és a repedező szivattyúdugattyúk ugyanazt a követelményt osztják meg: kemény felület a kemény mag felett.
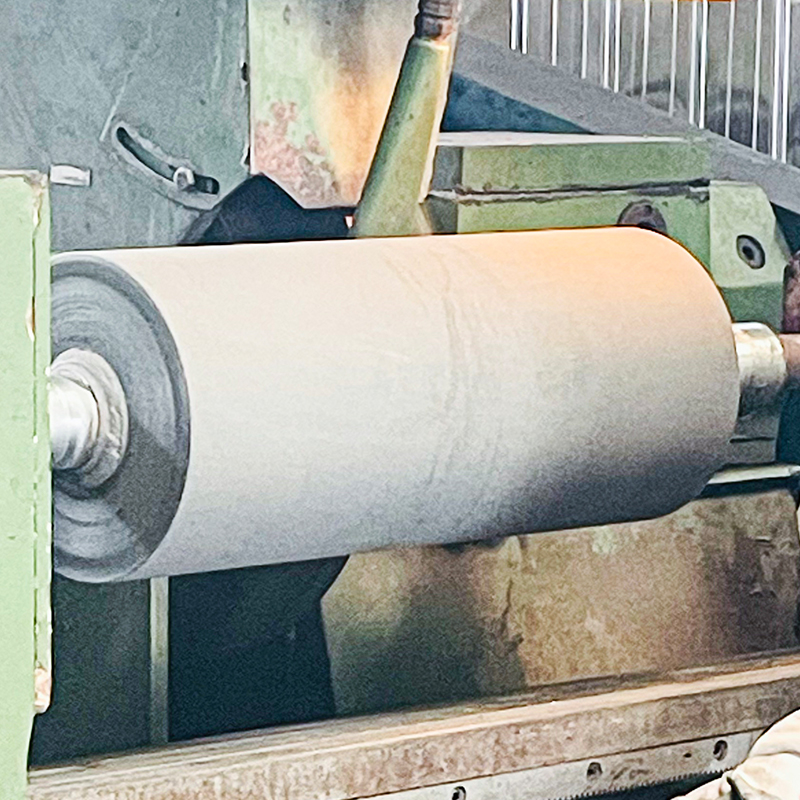 Egyedi keményfém bevonatú henger Kopásálló keményfém perselyek testre szabott TUDNIVALÓK Termék megtekintése →
A keményfém por kiválasztása valójában egy beszélgetés a működési feltételekről. Küldje el nekünk az aljzatot, a kopásmechanizmust, a hőmérsékletet, a bevonat várható vastagságát és a használni kívánt eljárást, és találgatások helyett gyorsan szűkíthetjük a tartományt. Ha még mindig az anyagi oldalt kutatja, kezdje a mi porcsaládokkal keményfém és ötvözetpor választék és illessze az osztályzatot a munkához. Ennek a megközelítésnek köszönhetően a hengerek, szivattyúk és vágószerszámok tovább működnek ügyfeleink számára, és általában kevesebbe kerül, mint a terepen megtanulni a leckét.