
A hígtrágyaszivattyú dugattyúja vagy a lamináris áramlású henger ritkán hibásodik meg az ömlesztett kifáradás miatt. A károsodás a felületen kezdődik: a kopás, erózió vagy ismételt mechanikai érintkezés addig távolítja el az anyagot, amíg az alkatrész már nem tartja tűrőképességét. A legpraktikusabb ipari válasz egy keményfém kompozit porréteg, amelyet termikus permetezéssel, burkolattal vagy hegesztéssel raknak le. Helyesen meghatározva ez a réteg jóval túlnyúlik a bevonat nélküli acélnál; rosszul van megadva, korán meghibásodik olyan okok miatt, amelyek teljesen elkerülhetők. Ez a cikk elmagyarázza, mi az a keményfém kompozit por, hogyan gyártják, és hogyan válasszuk ki azt a minőséget, amely a valóságban is jól működik.
Mi az a karbid kompozit por?
Keményfém kompozit porok olyan mérnöki anyagok, amelyek a kemény keményfém fázist képlékeny fémes kötőanyaggal kombinálják. A keményfém fázis, általában wolfram-karbid (WC) vagy króm-karbid (Cr3C2), keménységet és kopásállóságot biztosít. A kötőanyag, jellemzően kobalt vagy nikkelötvözet, összetartja a karbid részecskéket, elnyeli az ütközési energiát, és szívósságot ad a lerakódásnak.
Az „összetett” szó jelzi a fontos különbséget. A tiszta karbidpor lényegében egyetlen vegyület. A kompozit por egy olyan tervezett keverék, amelyben a finom karbid részecskék egyenletesen diszpergálódnak egy fémmátrixon keresztül. Ha szórópisztolyon vagy burkolófejen keresztül adagoljuk, a por megolvad és újra megszilárdul bevonatként, amely fémmátrix kompozitként viselkedik: elég kemény ahhoz, hogy ellenálljon a kopásnak, ugyanakkor elég szívós ahhoz, hogy megbirkózzanak a mechanikai ütésekkel.
 Keményfém kompozit por kopásálló bevonatokhoz Ez a por több karbidot kever fém kötőanyaggal a nagy keménység és korrózióállóság érdekében. Egyenletes részecskeeloszlása megfelel a HVOF és HVAF permetezésnek, így a kopásnak és oxidációnak kitett szerszámokhoz és alkatrészekhez is használható. Termék megtekintése →
A gyakorlatban a keményfém részecskeméret és a kötőanyag-tartalom az a két kar, amely szabályozza a bevonat viselkedését. A finomabb keményfém részecskék simább, sűrűbb felületeket eredményeznek, amelyek jól ellenállnak a finomszemcsés eróziónak; A durvább keményfémek ellenállnak a marási kopásnak, de durvább felületet hagynak maguk után. A kötőanyag-tartalom általában 10 és 25 tömegszázalék között van: több kötőanyag növeli a szívósságot, míg a kevesebb kötőanyag növeli a keménységet a ridegség árán. A kopáskritikus iparágakban a vásárlók egyre gyakrabban hagyják ki az általános árucikkeket, és ismert meghibásodási módokhoz állítottak össze kompozit porokat.
Hogyan készülnek a keményfém kompozit porok
Három tényező határozza meg a jó és a gyenge keményfém kompozit por közötti teljesítménykülönbséget: a gyártási út, a por méretezése és a keményfém-kötőanyag interfész minősége.
Szinterezett és zúzott
A karbid és a kötőanyag keverékét szilárd tömbbé szinterelik, majd összetörik és porrá osztályozzák. A kapott részecskék szögletesek és tömbszerűek. Ez az út sűrű, erős részecskéket eredményez, és gyakori a HVOF permetezésben, ahol a bevonat sűrűsége fontosabb, mint a tökéletesen gömb alakú előtolás.
Agglomerált és szinterezett
A finom karbid- és kötőanyagporokat szerves kötőanyaggal keverik össze, porlasztva szárítják gömb alakú agglomerátumokká, és szinterezik a fázisok olvasztására és a szerves komponens eltávolítására. A gömb alakú részecskék egyenletesebben áramlanak át a poradagolókon, és egyenletesebb bevonatokat képeznek, ezért ez az út dominál a szuperszonikus permetezésnél és a lézeres burkolásnál.
Porméretezés
Az utolsó osztályozási lépés határozza meg a részecskeméret-eloszlást. A durva vágások gyorsan vastag rétegeket képeznek, de durvább felületet hagynak; a finom vágások sűrű, sima bevonatot eredményeznek, de kevésbé könnyen táplálhatók. Azok a beszállítók, akik mind a vágási pontokat, mind az eloszlási formát szabályozzák, sokkal kisebb folyamatvariációt biztosítanak a bevonatoló mérnöknek.
| Termelési útvonal | Részecske alakja | Tipikus használat |
|---|---|---|
| Szinterezett és zúzott | Szögletes, kockás | HVOF bevonatok, sűrű lerakódások |
| Agglomerált és szinterezett | Gömb alakú, porózus | Hőpermet, lézeres burkolat, következetes etetés |
Gyakori kompozíciók és mindegyik mire való
Két rendszer dominál az ipari gyakorlatban: a WC-Co és a Cr3C2-NiCr. Mindegyik gyakorlati határainak ismerete elkerüli a leggyakoribb specifikációs hibákat.
| Rendszer | Keménység | Max szervizhőm. | Kulcs erőssége | Tipikus alkalmazás |
|---|---|---|---|---|
| WC-Co | 1100-1300 HV | Körülbelül 450 °C | Kopásállóság, szívósság | Vágószerszámok, kopóalkatrészek, szerszámkötések |
| WC-Ni vagy WC-Co-NiCr | 1000-1200 HV | Körülbelül 500 °C | Jobb korrózióállóság | Görgők, tengelyek, hidraulikus alkatrészek |
| Cr3C2-NiCr | 800-1000 HV | Körülbelül 850 °C | Magas hőmérsékletű kopás- és oxidációállóság | Turbinaalkatrészek, magas hőmérsékletű csúszdák, fúvókák |
A gyors kiválasztási szabály egyszerű. Ha az alkatrész lehűl, és a kopás a fő ellenség, a WC-Co az alapértelmezett. Ha korrózió van jelen, váltson nikkel alapú kötőanyagra. Ha a felületi hőmérséklet meghaladja az 500 °C-ot, általában a Cr3C2-NiCr a megfelelő család.
Ahol a keményfém kompozit porok értéket képviselnek
A keményfém kompozit porok megtérülnek olyan környezetben, ahol az állásidő drága és a csere nehéz.
- Kopásálló bevonatok technológiai berendezésekhez: a görgők, a tengelyhüvelyek, a perselyek, a dugattyúk és a dugattyúrudak gyakori jelöltek. A szuperszonikus szórással vagy HVOF-fel felvitt volfrám-karbid bevonat többszörösen meghosszabbítja a felület élettartamát az edzett acélhoz képest.
- Vágó és fúró szerszámok: A bányászati bitek, útmaró csákányok és fémvágó lapkák a WC-alapú kompozitokra támaszkodnak a forgácsolóél keménysége érdekében.
- Javítás és újragyártás: A kopott alkatrészeket lézeres vagy plazma burkolattal újjáépítik keményfém kompozittal, a méretek visszaállításával és az eredeti specifikáció javításával egyidejűleg.
- Magas hőmérsékletű alkatrészek: A Cr3C2-NiCr bevonatok védik az alkatrészeket a gázturbinákban és az égési környezetben, ahol a keménység önmagában nem elegendő.
 Tungsten Carbide Thermal Spray Por sorozat A termikus permetezési és burkolási eljárásokhoz tervezett sorozat kobalt- és nikkelmátrix ötvözeteket tartalmaz, változatos keményfém tartalommal. Kiküszöböli a magas hőmérsékletű eróziót, a kőzetkopást és az olvadt fémek korrózióját, támogatja a javítási és OEM-bevonat alkalmazásokat. Termék megtekintése →
A bevonat felviteléhez a pornak meg kell felelnie a szórási eljárásnak és a kívánt felületi minőségnek. A termikus permetezési minőségeket úgy alakították ki, hogy egyenletes adagolást és részecskemorfológiát biztosítsanak, ezért a dedikált hőpermetpor használata általában felülmúlja az általános minőség használatba vételét. Ugyanez vonatkozik a javítási munkákra is: ahelyett, hogy egy drága tengelyt vagy hengert leselejteznének a helyi kopás miatt, egy műhely visszaépítheti a felületet keményfém kompozittal, és az eredeti tűréshatárig kidolgozhatja. A javított alkatrész gyakran felülmúlja az eredetit, mivel a tervezett felület soha nem volt a kezdeti tervezés része.
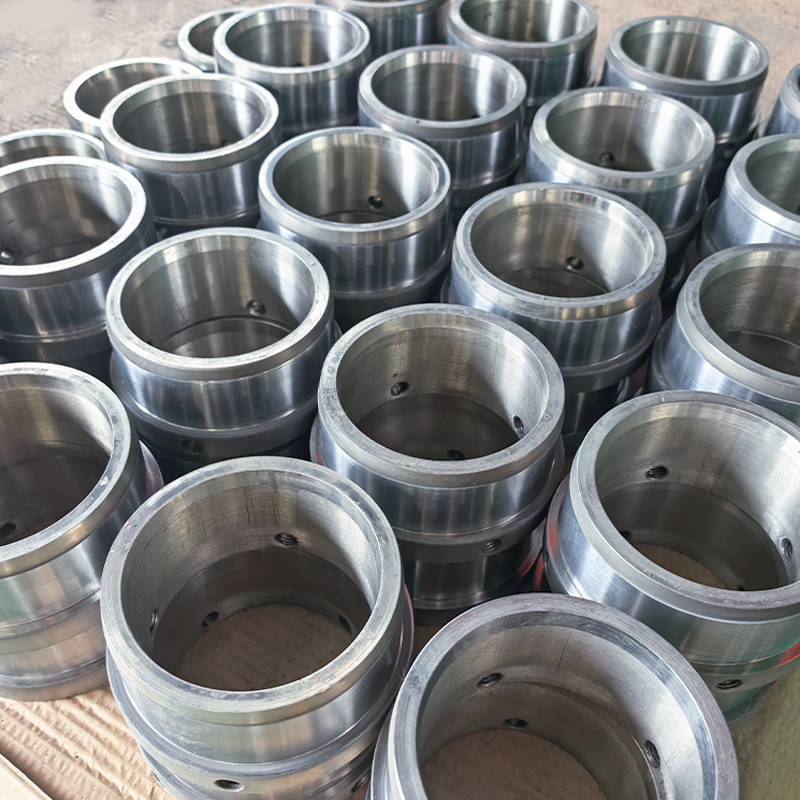
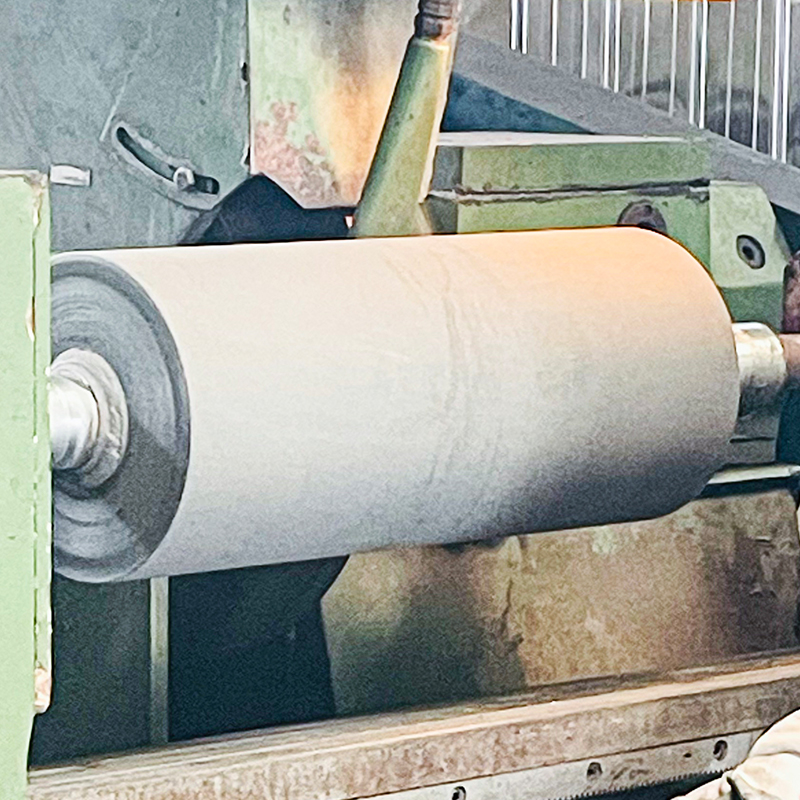 Testreszabott keményfém bevonatú alkatrészek Ez az ajánlat beszerelésre kész bevonatos hengereket, perselyeket és tengelyeket kínál keményfém vagy kerámia bevonattal. Olyan üzemek számára alkalmas, amelyek minősített bevonatos alkatrészeket keresnek házon belüli bevonási lépések nélkül, kopásállóságot biztosítva az igényes feladatokhoz. Termék megtekintése →
Az OEM-alkatrészek és cserealkatrészek esetében sok üzem inkább a teljes bevonatú alkatrészt részesíti előnyben, nem pedig a házon belüli bevonási lépést. A keményfém-bevonatú görgők, dugattyúk és hüvelyek ezután beszerelésre készen kerülnek kiszállításra, és a bevonat már alkalmas a megadott feladatra.
Hogyan válasszuk ki a megfelelő fokozatot
A kiválasztás a működési feltételekkel kezdődik, nem a porkatalógussal. Sorrendben dolgozza át ezeket a pontokat, és a jelöltlista gyorsan szűkül.
- Határozza meg a domináns kopási módot. A kopás, az erózió, a csúszó kopás és a kavitáció egyaránt kedvez a keményfém méretének és a kötőanyag-tartalomnak.
- Állítsa be az üzemi hőmérsékletet. Körülbelül 500 °C felett a WC-alapú kompozitok veszítenek keménységükből, és a bevonat lebomolhat; váltson Cr3C2-NiCr-re.
- Ellenőrizze a kémiai környezetet. A nikkel kötőanyagok sokkal jobban ellenállnak a vizes korróziónak, mint a kobalt számos technológiai folyadékban; A savas szolgáltatás zárt vagy speciális fokozatot igényelhet.
- Válassza ki a részecskeméret-eloszlást. Szabályozza a bevonat sűrűségét, felületi érdességét és a maximális gyakorlati bevonatvastagságot.
- Illessze a port a folyamathoz. A HVOF és a szuperszonikus permetezéshez olyan méretre van szükség, amely megbízhatóan táplál; a lézeres burkolathoz más ablakra van szükség; Az oxiacetilén spray-hegesztés szélesebb tartományt tolerál.
Gyakori hiba, hogy pusztán a keménység alapján választanak. A legmagasabb Vickers-számú bevonat korán meghibásodhat, ha a kötőanyag korrodál, vagy az üzemi hőmérséklet lágyítja a mátrixot. Ez az oka annak, hogy a tapasztalt vevők átadják a beszállítónak a teljes működési képet, beleértve a hőmérsékletet, a közeget, a kopási módot és a felületkezelési célt, nem pedig csak keménységi értéket. A teljes anyagcsalád tulajdonságainak összehasonlításához jó forrás a keményfém kompozit portípusunk és kiválasztási útmutatónk, amely részletesebben lefedi ugyanazokat a döntéseket.
Ha egy osztályzat felkerült a szűkített listára, az ellenőrzés lezárja a ciklust. A gyors metallográfiai ellenőrzés megerősíti a keményfém eloszlását és porozitását, míg a bevonatrétegen áthaladó keménységi keresztmetszet azt mutatja, hogy a lerakódás megfelel-e a specifikációnak. A kritikus komponensek esetében a kötési szilárdság vizsgálata és a folyamatdokumentáció ugyanolyan fontos, mint maga a porkémia.
A következtetés egyszerű. A keményfém kompozit por nem egyetlen anyag; ez egy tervezési rendszer. A keményfém kémia, a kötőanyagkohászat, a gyártási útvonal és a részecskeméret mind megváltoztatja a végeredményt. Helyezze be őket, és a bevonattal ellátott alkatrész ütemezett karbantartási elem lesz a vészhelyzeti hiba helyett. Tévedje meg őket, és a bevonat vastagsága nem menti meg a munkát.
Minden kopáskritikus alkalmazás a hibamód és a szolgáltatási keret egyértelmű meghatározásával kezdődik. Ha ezek ismeretesek, a megfelelő keményfém kompozit por megadható, felvihető és ellenőrizhető, és az üzem megkapja azt, amire valójában szüksége van: egy felületet, amely a tervezett karbantartási időszakig kitart.