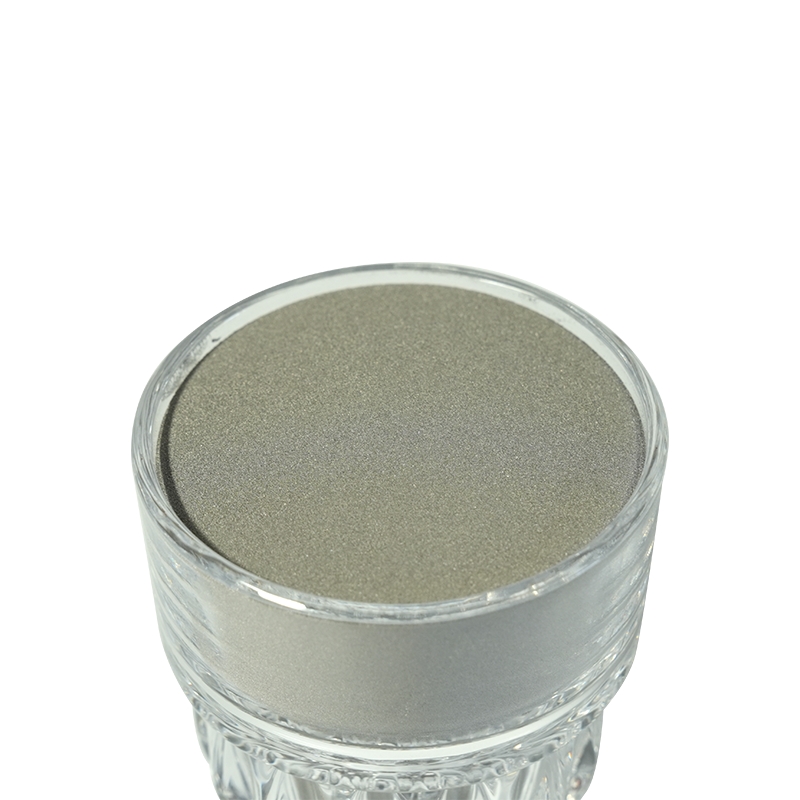

Aki éveket töltött a púderágy mellett, az ugyanazt fogja mondani: a gép magára vonja a figyelmet, de a púder dönti el az eredményt. Az additív gyártási porok nem áruk töltőanyagai – mesterséges alapanyagok, és kémiájuk, részecskeméret-eloszlásuk, alakjuk és tisztaságuk minden egyes megépített alkatrészre kiterjed. Helyezze őket helyesen, és a folyamat kiszámíthatóvá válik. Tévedsz félre, és heteket töltesz a porozitás után, amit nem tudsz megmagyarázni.
Hosszú időt töltöttünk az ötvözetporok gyártásával és használatba vételével a burkolatok, szórások és kopóalkatrészek gyártásában, ezért ez az útmutató nem a prospektusból, hanem a műhelyből készült. Leírja, hogy melyek ezek a porok, miben térnek el a főbb családok, mely specifikációk számítanak valójában, és hogyan lehet a port a futtatott folyamathoz igazítani.
Mik is valójában az adalékanyag-gyártási porok
A poralapú adalékgyártás során a fémport rétegről rétegre szilárd részgé konszolidálják. A kötés géptől függően különböző módon történik: a lézer- vagy elektronsugár megolvasztja az egyes rétegeket a porágyas fúzióban, a nyomtatófej a kötőanyagot kötőanyag-sugárral viszi fel a szinterezés előtt, a fókuszált energiaforrás pedig megolvasztja a port, amikor azt egy fúvókán keresztül irányított energialerakódással táplálják.
Ezt érdemes elkülöníteni a hagyományos porkohászattól. A préselhető és szinterezhető PM tolerálja a szabálytalan, szögletes részecskéket, mivel a port melegítés előtt nagy nyomás alatt tömörítik. Az additív eljárások erre általában nem képesek. A pornak folynia kell, vékony, egyenletes rétegre kell szétterülnie, és egyenletesen kell elnyelnie az energiát egyik rétegről a másikra. Ez az oka annak, hogy az AM nyersanyag szinte mindig gáz- vagy plazmaporlasztott, gömb alakú és szorosan osztályozott – a folyamatfizika megköveteli, nem a marketing.
Van egy gyakorlati átfedés is, amelyet érdemes tudni. A lézeres burkolásra és termikus permetezésre kifejlesztett porok a nyomtatóporok rokonai: azonos porlasztási út, ugyanaz a kohászat, gyakran eltérő méretű vágás. Egy szállító, aki megérti mindkét oldalt, általában sok próbálkozástól és hibától kímélheti meg.
A fő porcsaládok és az, hogy mindegyik mire jó
A legtöbb ipari AM por néhány családba tartozik. Az alábbi táblázat egy durva térkép, nem egy szabálykönyv – minden családon belül több tucat osztályzat van, és az osztályzat sokkal többet számít, mint a családnév.
| Por család | Tipikus erősségek | Ahol általában használják |
|---|---|---|
| Vas alapú | Költséghatékony, jó keménységű, könnyen utómunkálható | Általános gépalkatrészek, szerszámozás, acél alkatrészek burkolata |
| Nikkel alapú | Korrózióállóság, szívósság, jó viselkedés magas hőmérsékleten | Vegyi és technológiai berendezések, repülőgéppel szomszédos alkatrészek, burkolatok |
| Nikkel alapú superalloy | Magas hőmérsékleten megtartott szilárdság, oxidációállóság | Melegszelvényű alkatrészek, kemence vasalatok, energetikai berendezések |
| Kobalt alapú | Kopásállóság, forró keménység, kopásállóság | Szelepülések, csavarok, szivattyú alkatrészek, keményburkolatok és burkolatok |
| Réz alapú | Hő- és elektromos vezetőképesség | Hűtőbordák, indukciós alkatrészek, vezető betétek |
| Keményfém kompozit | Nagyon nagy keménység, kiváló kopásállóság | Vágó- és bányászati szerszámok, kopólemezek, bevonatrétegek |
| Kerámia és oxid | Hőgát, szigetelés, kémiai tehetetlenség | Plazmaszórt bevonatok, magas hőmérsékletű felületek |
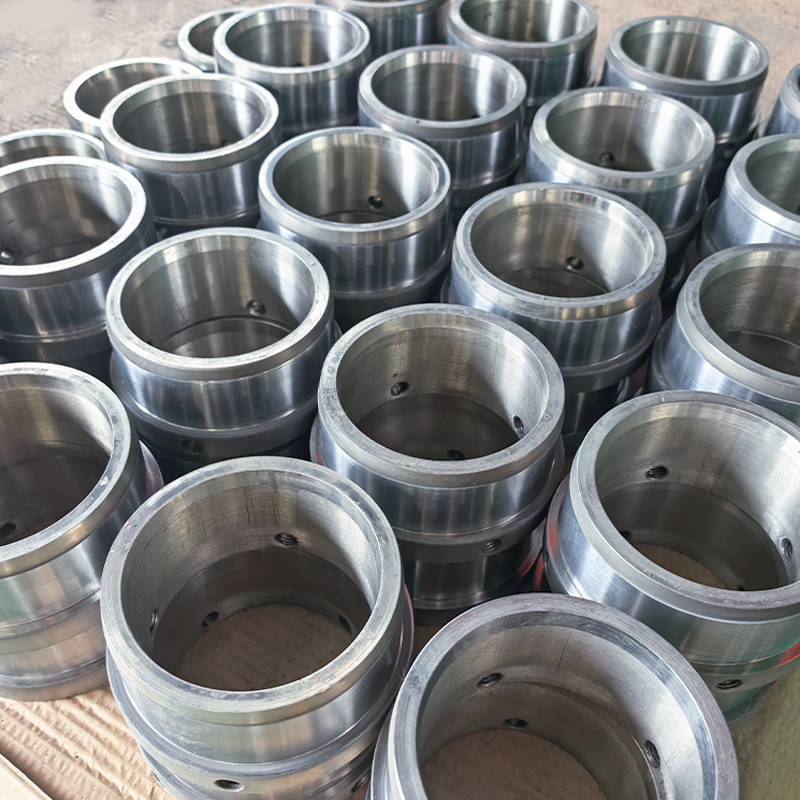
A kobalt alapú ötvözetek külön említést érdemelnek, mert a kopásvédelem igáslovai. Ahol egy alkatrész dörzsölődik, elcsúszik vagy forró koptatóanyaggal érintkezik, a kobaltminőség gyakran felülmúlja a keményebb, de törékenyebb alternatívákat. Ezeknek a poroknak a széles választékát tartjuk nyilván, mivel ugyanaz az anyag szolgálja a nyomtatót és a hegesztőpisztolyt is.
 Kobalt alapú ötvözetporok kopáshoz és magas hőmérsékletű kiszolgáláshoz Böngésszen a 28–53 HRC-ig terjedő SD-Co minőségek között a szelepek, matricák, forgórészek és kopófedések tekintetében; hasonlítsa össze a kémiát és a részecskevágást, mielőtt értékelné a fizikai viselkedést. Termék megtekintése →
A részecskeméret, az alak és a lényeges specifikációk
Két por azonos kémiai tanúsítványt hordozhat, és teljesen eltérően viselkedhet a gépben. A különbség általában a fizikai jellemzőkben rejlik, és ezek azok, amelyeket először minden új vásárlóval megbeszélünk.
Por specifikáció olvasása
- Szemcseméret-eloszlás: a vágásnak meg kell egyeznie a rétegvastagsággal és a géppel. A 15–45 µm-es vágás megfelel a finom porágyas rendszereknek; A 45-105 µm jellemzőbb az irányított energiájú lerakódásra és az elektronsugaras munkára.
- Gömbszerűség és felületi textúra: kerek, sima részecskék egyenletesen oszlanak el és jól folynak. A műholdak és a szabálytalan töredékek csíkozást és következetlen olvadást okoznak.
- Áramlási sebesség és látszólagos sűrűség: ezek megmutatják, hogyan viselkedik a por a garatban és az újrafestőben, nem csak egy adatlapon.
- Oxigén- és nitrogéntartalom: a rossz alakíthatóság és a hegesztési hibák egyetlen leggyakoribb rejtett oka.
- Porozitás a részecskék belsejében: a belső üregek túlélik az olvadást, és később gázporozitásként jelennek meg az alkatrészben.
- Nedvesség és szennyeződés: különösen fontos higroszkópos minőségeknél és hosszú tárolás után.
Ha mélyebben szeretne belemenni abba, hogy az eloszlási görbe hogyan befolyásolja a valós összeépítési viselkedést, akkor a következővel foglalkozó megjegyzésünk szemcseméret-eloszlás végigjárja a gyakorlati következményeket.
Hogyan készül a por
Szinte minden AM-minőségű fémpor olvadékkal kezdődik. A gázporlasztás nagynyomású közömbös gázzal cseppekké olvad meg, és közel gömb alakú részecskékké szilárdul – ez a nikkel-, kobalt- és vasminőségek leggyakoribb módja. A vízporlasztás olcsóbb és gyorsabb, de szabálytalan formákat hoz létre, ezért elsősorban préselési és szinterezési és egyes burkoló alkalmazásokhoz használják. A plazmaporlasztás és a centrifugális porlasztás erősen gömb alakú, alacsony szatellittartalmú port eredményez, ezért uralják az igényesebb titán és szuperötvözetek piacát.
Az atomizációs lépés csak a történet fele. A szitálás, osztályozás, keverés és csomagolás határozza meg, hogy a kapott specifikáció megfelel-e a megrendelt specifikációnak. Saját üzemünkben a nyers olvadéktól a kész, szitált termékig előállítják a port, így az oxigénfelvételt és a kereszt-tételes ingadozást csak így tudjuk kordában tartani.
A folyamathoz illő por
Nincs univerzálisan „legjobb” por – csak a folyamathoz, a geometriához és a költségcélhoz legjobban illeszkedő. A porágyas fúzió finom, szabadon folyó vágásokat és alacsony oxigénszintet kíván. Az irányított energialerakódás sokkal jobban tűri a méretet, de érzékeny a takarmány állagára. A lézeres burkolat valahol a kettő között helyezkedik el, és általában egy durvább, szigorúan ellenőrzött vágásnál működik a legjobban, így az olvadékmedence sebességnél stabil marad.
Az is segít átgondolni, hogy mi történik az építés után. A szépen megmunkálható minőség rossz választás lehet a polírozott alkatrészhez, és a kiváló kopásállóságú minőséget nehéz lehet befejezni. Az utófeldolgozás módjának korai eldöntése általában két vagy három jelöltre szűkíti a porválasztást.
 Nikkelből, kobaltból és vasból készült lézeres ötvözetporok Az utófeldolgozás tervezése előtt tekintse át a nikkel-, kobalt- és vasalapú porokat, valamint az 53–150 µm-es vágási és keménységi tartományú keményfém kompozitokat. Termék megtekintése →
Újrahasználat, kezelés és minőségellenőrzés
A por drága, így szinte mindenki újrahasznosítja. Ez rendben van, határokon belül. Minden ciklus hőnek, nedvességnek és kezelésnek teszi ki az anyagot, és a finomszemcsés frakció nő, miközben az oxigén felfelé kúszik. Egy működőképes megközelítés így néz ki:
- Kövesse nyomon a kötegenkénti újrahasználati ciklusok számát, és rögzítse az összeállítással együtt.
- Minden felépítés után szitáljon újra, és ellenőrizze az eloszlást az eredeti vágással összehasonlítva.
- Rendszeresen mérje meg az oxigéntartalmat, ne feltételezze, hogy stabil.
- Tárolja lezárva, szárazon és egyértelműen felcímkézve – az ötvözetminőségek közötti keresztszennyeződést sokkal könnyebb előidézni, mint észlelni.
- Nyugdíjba vonulni bizonyíték alapján, nem megszokás alapján.
A kritikus alkatrészek esetében egy egyszerű bejövő ellenőrzési rutin – kémia, elosztás, áramlás és nagyítás alatti szemrevételezés – a legtöbb problémát még azelőtt kiszűri, mielőtt azok elérnék a gépet.
Amikor a por elhagyja a nyomtatót
Nem minden kopási probléma indokol új alkatrészt. Egy nagy görgőt, egy csavarmenetet vagy egy szivattyúdugattyút gyakran sokkal gazdaságosabban lehet helyreállítani, mint kicserélni, és itt ugyanazok a porlasztott porok más szerepkörben töltik be a helyüket. keresztül lézeres burkolat , egy kohászatilag kötött réteget visznek fel a kopott felületre minimális hígítással és nagyon csekély torzítással, és az alkatrész az eredetinél keményebb felülettel tér vissza a használatba.
Csiszoló és eróziós célokra a keményfém tartalmú termikus permetporok gyakran a jobb megoldást jelentik, mivel viszonylag alacsony hőbevitel mellett kemény, jól kötött réteget biztosítanak.
 Volfrám-karbid hőpermetező porok csiszoló kopáshoz Hasonlítsa össze a kobalt-, nikkel- és NiCr-kötésű keményfém minőségeket HVOF-hez, plazmához és burkolatokhoz, a bejelentett keménység-, kémiai- és részecskeméret-beállításokkal. Termék megtekintése →
Kérdések, amelyeket érdemes feltenni rendelés előtt
- Melyik méretbe sorolták be ezt a tételt, és hogyan néz ki a tényleges eloszlási görbe?
- Melyek a mért oxigén- és nitrogénszintek, nem a jellemző értékek?
- Melyik porlasztási útvonalat használták, és hogyan távolították el a műholdakat és a bírságokat?
- Támogathatja-e a szállító mind a port, mind a későbbi folyamatot, például burkolást vagy permetezést?
- Mit rögzít valójában a tétel nyomon követhetősége?
Az a szállító, aki habozás nélkül válaszol ezekre, általában olyan beszállító, aki megérti az anyagot, nem pedig csak tárolja.
Az additív gyártási porok egy kis türelmet jutalmaznak a kiválasztási szakaszban. Ismerje meg a családot, ragaszkodjon a fizikai specifikációhoz, igazítsa a vágást a folyamathoz, és tartsa szigorúan a kezelési fegyelmet. Tedd meg ezt, és a gép, a paraméterek és az alkatrész minősége mind sokkal könnyebben vezérelhetővé válik – és a por már nem az a változó, amit nem tudsz megmagyarázni.