
A kobalt alapú ötvözetpor ritkán kap nagy figyelmet, amíg egy alkatrész nem működik. Az évek során láthattuk, hogy néhány havonta cserélik a mentőszelep-ülékeket, amelyek életben tartják a szivattyúdugattyúkat a vegyi üzemekben, és még jóval azután is megtartják a forró, koptató hengerek felületét, hogy a lágyabb anyagok feladták. Ha eldönti, hogy egy kobaltötvözet megfelel-e az alkalmazásának, ez az útmutató végigvezeti, hogy mi is valójában a por, mely családok számítanak a gyakorlatban, hogyan készül, és hogyan válasszon minőséget anélkül, hogy fizetne olyan tulajdonságokért, amelyeket soha nem fog használni.
Mi is valójában a kobalt alapú ötvözetpor?
Kobalt alapú ötvözetpor egy fém alapanyag, amelyben a kobalt képezi a kémia alapját, és általában a teljes tömeg 40-65%-át teszi ki. Minden mást szándékosan, elemről elemre adnak hozzá egy adott munka elvégzéséhez. A króm, általában 20-30%, védő oxidréteget képez, amely ellenáll az oxidációnak és a forró korróziónak. A volfrám és a molibdén növeli a forró szilárdságot, és a szénnel egyesülve kemény karbid részecskéket képez. A szén gyakorlatilag a keménységmérő: a magasabb széntartalom több karbidot, nagyobb kopásállóságot és kisebb rugalmasságot eredményez. A nikkel javítja a szívósságot és a hőstabilitást, míg a szilícium, a bór és a vas kisebb mennyiségben jelenik meg az olvadási viselkedés és a költségek beállításához.
Metalurgiai oka is van annak, hogy ezek az ötvözetek annyira másképp viselkednek, mint a nikkel- vagy vasalapú porok. A kobalt a hőmérséklet hatására megváltoztatja a kristályszerkezetet, és alacsony halmozási hibaenergiája lehetővé teszi, hogy csúszó érintkezés alatt keményedjen meg. A gyakorlati eredmény szokatlan ellenálló képessége a pattanásnak, kavitációnak és fém-fém kopásnak, ami pontosan az a fajta sérülés, amely tönkreteszi a tömítőfelületet még akkor is, ha az alkatrész ömlesztett keménysége papíron teljesen megfelelőnek tűnik.
Főbb típusok és azok, amik jól működnek
A kobaltcsalád széles, és a fokozatnevek önmagukban nagyon keveset árulnak el. Sokkal hasznosabb a porokat az általuk elvégzendő munka alapján válogatni.
| Család | Tipikus ötvöző elemek | Keménységi tartomány | A legalkalmasabb |
|---|---|---|---|
| Co-Cr-W-C | 25-30% Cr, 4-15% W, 0,5-3% C | 38-52 HRC | Erős kopás és fém-fém csúszás hőmérsékleten |
| Co-Cr-Mo | 27-30% Cr, 5-7% Mo, alacsony széntartalmú | 25-35 HRC | Korrózió plusz hő, ahol az ütéstűrés számít |
| Co-Cr-W-Ni | Cr és W 5-15% Ni-val | 30-45 HRC | Kopásállóság, ahol a repedés komoly aggodalomra ad okot |
| Co-Ni-Cr-W | Magas Ni, közepes Cr és W | 25-40 HRC | Meleg keménység jobb szívóssággal kombinálva |
| Co-Cr-W-C keményfém hozzáadással | A karbid a kobaltmátrixba keverve | 50-60 HRC és felette | Vágóélek és extrém koptató körülmények |
A keménység azonban csak egy szám. A nehéz keményfém frakciót tartalmazó 50 HRC kobaltötvözet rossz választás lehet olyan felülethez, amely ütőképes, míg a puhább, szívósabb minőség jóval tovább bírja. A kémia ajánlása előtt általában megkérdezzük, hogyan néz ki a meghibásodás a sérült részen, mert ez az egyetlen kérdés több pénzt takarít meg, mint bármely specifikációs lap.
 Kobalt alapú ötvözetpor kopáshoz és magas hőmérsékletű kiszolgáláshoz Kobalt-króm-volfrám por fedőhegesztéshez, porlasztásos hegesztéshez és magas hőmérsékletű alkatrészekhez; Több fokozat és keménységi tartomány támogatja a kopással, korrózióval és ütésekkel kapcsolatos döntéseket. Termék megtekintése →
Miért túlélnek ezek az ötvözetek nehéz körülményeket?
A kobaltötvözetek hírneve olyan tulajdonságok kombinációján alapul, amelyek ritkán jelennek meg együtt egy anyagban.
- Melegkeménység: ezek az ötvözetek hasznos keménységét durván 600-800 Celsius fokig megtartják, ezért gyakoriak a melegalakításban és a szelepes alkalmazásokban.
- Kopásállóság és kopásállóság: a kobalt felületek ellenállnak az ellenfelülethez való hegesztésnek, így a csúszó párok lényegesen tovább tartanak.
- Kavitációs erózióállóság: a szivattyúk, légcsavarok és hidraulikus alkatrészek jobban profitálnak ebből, mint a nyers keménységből.
- Oxidációs és szulfidációs ellenállás: a krómban gazdag oxidréteg védi a felületet kemence és füstgáz környezetben.
- Korrózióállóság: a teljesítmény a kémiától függően változik, de a kobalt-króm minőségűek sok savat, kloridot és folyamatfolyamatokat jól kezelnek.
- Tapadási viselkedés: a kobalt könnyen nedvesíti az acélfelületeket, ami megbízható kohászati kötést biztosít a burkolatnak és a permethegesztésnek.
A kompromisszumok ugyanúgy valósak. A kobalt drága fém, a kobalt alapú lerakódás megmunkálása lassú munka, és egy rosszul szabályozott eljárás vassal felhígíthatja a bevonatot az aljzatról, amíg a fizetett tulajdonságok eltűnnek. Ezek az ötvözetek bizonyos helyeken megtérülnek, nem mindenhol.
Hogyan készül a por és mit kell ellenőrizni
A legtöbb kobaltalapú ötvözetpor manapság gázporlasztással készül. A töltetet gyakran vákuumban vagy inert atmoszférában megolvasztják, hogy a reakcióképes elemek, például a króm ne vesszenek el az oxidáció során, és a folyadékáramot egy nagynyomású gázsugár finom cseppekre bontja, amelyek csaknem gömb alakú részecskékké szilárdulnak meg. A gömb alakú por egyenletesen átfolyik a burkolófejen vagy a szórópisztolyon, és sűrűbb lerakódást hoz létre, mint a szabálytalan zúzott anyag.
A részecskeméret a futtatni kívánt folyamathoz igazodik:
- Nagyjából 15-45 mikron lézeres burkolatokhoz és adalékos gyártáshoz, ahol finom rétegekre és sima pályákra van szükség.
- Nagyjából 45-106 mikron nagy sebességű oxigén-üzemanyaghoz és plazmapermetezéshez.
- Körülbelül 53-150 mikron plazma íves és oxiacetilén permetező hegesztéshez, ahol nagyobb előtolás dominál.
Szállítás megérkezésekor érdemes figyelmesen elolvasni a kémiai elemzést, a részecskeméret-eloszlást D10, D50 és D90 értékekkel, az oxigéntartalmat, a látszólagos és csapsűrűséget, az áramlási sebességet, a részecskemorfológiát, valamint a műholdak és a porozitás mértékét. Az a por, amely megfelel a kémiai előírásoknak, de magas oxigéntartalmú vagy széles méretű, porozitást és inkonzisztens lerakódásokat okoz, és ezt semmilyen kezelői szakértelem nem kompenzálja.
A por felvitele az alkatrészre
A legtöbb bevonási probléma a por felhordásával kezdődik, és az eljárás megválasztása mindent befolyásol. A lézeres burkolat vékony, precíz nyomvonalat eredményez, nagyon alacsony hígítással és kis hőhatású zónával, amely megfelel a tömítőfelületeknek, a tengelycsapoknak és a helyi javításoknak. A nagy sebességű oxigén-üzemanyag-permetezés sűrű, alacsony oxidtartalmú bevonatot ad nagyobb területeken, és népszerű a hengereknél és a hidraulikus rudaknál. Az oxi-acetilén permetező hegesztés továbbra is megbízható módszer a szelepülékeken és hasonló részeken lévő vastagabb lerakódásokhoz, míg a plazma transzfer ív magas lerakódási arányt biztosít az erős kopás elleni védelem érdekében.
Bármilyen módszerről is legyen szó, a vezérlőelemek hasonlóak: előmelegítési hőmérséklet, por előtolási sebesség, haladási sebesség, nyomvonalátfedés és hígítás. A tévedés később repedésként, repedésként vagy olyan bevonatként jelenik meg, amely egyszerűen a vártnál gyorsabban kopik.
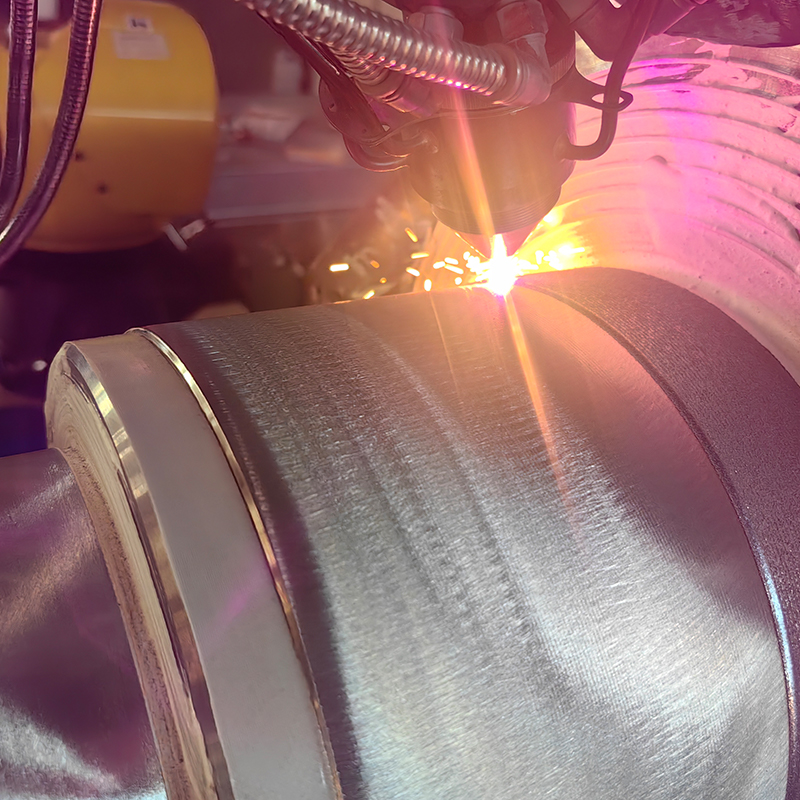 Lézeres burkolati szolgáltatás felületmódosításhoz és alkatrészjavításhoz Lézeres burkolási szolgáltatás elhasználódott görgőkhöz, csavarokhoz vagy dugattyúkhoz, valamint felületmódosításhoz; a kohászati kötés javítja a kopást, a korróziót, a hőt, az oxidációt vagy az elektromos tulajdonságokat. Termék megtekintése →
A bevonattól a kész komponensig
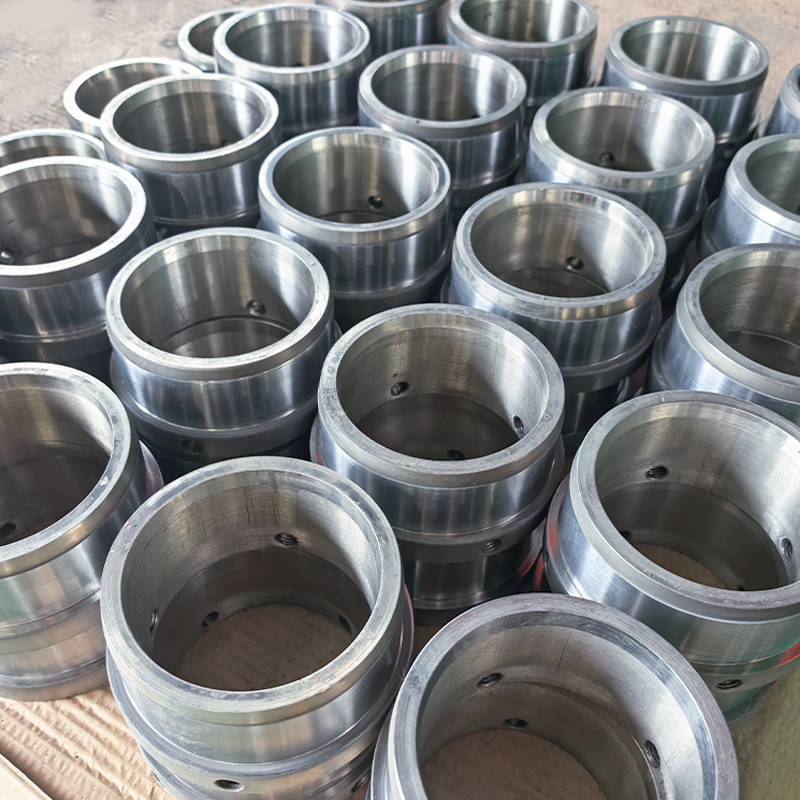
A bevonat csak annyira jó, mint az alatta lévő rész. Sok vásárló elhasználódott hengerrel, csavarral vagy dugattyúval és gyártási határidővel keres meg minket, és valójában kész alkatrészre van szüksége, nem pedig por specifikációra. Ezekben az esetekben a munka a porválasztástól a felület-előkészítésen, a bevonat felvitelén, a megmunkáláson és az eredeti rajzhoz képesti végső ellenőrzésen át tart.
A legelterjedtebb példa a görgőkre: a munkahengerek, a vezetőgörgők, a lamináris görgők és a tükrös vagy matt hengerek mind kemény, egyenletes felülettől függenek, amely terhelés alatt is megtartja a felületét. A csavarok, a tengelyhüvelyek, a perselyek és a szivattyúdugattyúk ugyanazt a logikát követik, a domináns kopásmechanizmushoz választott bevonattal, és a méreteket úgy szabályozzák, hogy az alkatrész változtatás nélkül visszaférjen a gépbe.
A megfelelő por kiválasztása: gyakorlati ellenőrző lista
Ha leszűkít egy osztályzatot, ez a sorrend lefedi a legtöbb fontos döntést:
- Határozza meg a domináns károsodási mechanizmust. A kopás, adhézió, kavitáció, oxidáció és korrózió különböző kémiákat igényel.
- Erősítse meg az üzemi hőmérsékletet. A forró keménység csak akkor segít, ha az alkatrész valóban felforrósodik.
- A részecskeméretet igazítsa a folyamathoz, ne fordítva.
- Ellenőrizze a szénszintet a repedés és a megmunkálási nehézségek tűréshatárának megfelelően.
- Tekintse át az aljzatot. Az alacsony széntartalmú acélból történő hígítás meglágyíthatja a nagy karbidtartalmú lerakódást a határfelület közelében.
- Kérjen mintát, és futtassa le a próba alkatrészt, mielőtt elkötelezi magát egy gyártási tétel mellett.
Még egy megjegyzés a költségekkel kapcsolatban: mivel a kobalt drága, az ésszerű megközelítés általában az, hogy bevonatként vagy betétként alkalmazzák, nem pedig egy egész alkatrészt készítenek belőle. Egy szerény réteg a megfelelő helyen gyakran felülmúlja az olcsóbb ötvözetből készült szilárd alkatrészt, az anyagköltség töredékéért.
Éveket töltöttünk azzal, hogy a kobalt alapú ötvözetporokat a valódi kopási problémákhoz igazítsuk, és az őszinte válasz az, hogy egyetlen minőség sem old meg mindent. Ha meg tudja osztani az alkatrészt, az üzemi hőmérsékletet és az aktuális alkatrész meghibásodásának leírását, javasolhatunk egy kémiát, a részecskeméretet és a megfelelő eljárási útvonalat. Szívesen böngésszen nálunk ötvözetpor tartomány hogy megnézze, hogyan illeszkednek a kobaltminőségek a nikkel-, vas- és keményfém-családok mellé, vagy küldjön egy rajzot, és dolgozzuk ki veled a részleteket.